


Jak odladit stroj na krmné pelety?
Zanechat vzkaz
Před laděním bychom měli jedno po druhém zkontrolovat provoz konkrétního zařízení a porozumět velikosti drticích částic drtiče, která odpovídá otvoru matrice použitého peletovacího stroje. Velikost částic suroviny by měla být jemná, ale ne příliš jemná. Nejlepší je mít hrubé, střední a jemné. Ideální distribuce velikosti částic se doporučuje následovně:
A. Velikost částic nad 3,35 mm Menší nebo rovna 1 %
B. Velikost částic nad 2.{1}} mm Menší nebo rovna 5 %
C. Particle size above 1.0mm is about 20%≥>
D, asi 30% velikosti částic nad 0,5 mm
E, velikost částic pod 0.25 mm nesmí být menší než 20 %
F, asi 24 % velikosti částic nad 0,25 mm
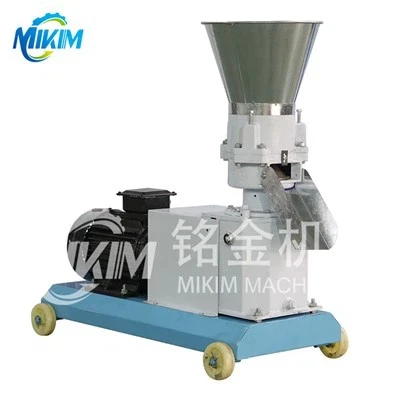
| Model | Kapacita | Moc | Dimenze | Hmotnost |
| 125 | 80-100 kg/h | 3kw | 110*35*70 cm | 95 kg |
| 150 | 120-150 kg/h | 4kw | 115*35*80 cm | 100 kg |
| 210 | 200-300 kg/h | 7,5kw | 115*45*95 cm | 300 kg |
| 260 | 500-600 kg/h | 15kw | 138*46*100 cm | 350 kg |
| 300 | 700-800 kg/h | 22kw | 130*53*105 cm | 600 kg |
| 360 | 900-1000 kg/h | 22kw | 160*67*150 cm | 800 kg |
| 400 | 1200-1500 kg/h | 30kw | 160*68*145 cm | 1200 kg |
3. Před laděním sklad nejprve umyjte, abyste odstranili kameny a svářečskou strusku, která zůstala během instalace;
4. Před laděním zkontrolujte, zda má použitý parní potrubní systém dobré funkce pro snížení tlaku a odvodnění, aby byla zajištěna suchá a nasycená pára z temperování potřebná pro granulaci a aby bylo vždy 0.058-0. 4MPA pára za redukčním ventilem;
5. Před spuštěním peletizačního stroje by měla být nastavena vzdálenost mezi válečkem a prstencovou matricí. Obecně platí, že když se kroužková matrice otáčí, váleček se zdá, že se otáčí, ale neotáčí se (tj. vzdálenost mezi válečkem a prstencovým průvlakem je 0.1~0.4MM optimální). Vzdálenost mezi prstencovou matricí a válečkem nesmí být nastavena příliš malá, aby způsobovala přímé tření. To nejen urychlí opotřebení prstencové matrice a válečku, ale také sníží výkon jednotky během výroby;
6. Při spouštění peletizačního zařízení by dávkované množství nemělo okamžitě dosáhnout maxima. Je třeba přidat malé množství materiálu a malé množství páry po dobu asi 5-10 minut, aby podávané množství dosáhlo ideální hodnoty (tj. hodnota proudu motoru je 85~95 % hodnoty jmenovitého proudu při běžné výrobě).

